



Токарные
и слесарные
работы в Украине
Демонтаж/монтаж
Гарантия
Время на ремонт


корпусов и валов
турбины
Демонтаж/монтаж
Гарантия
Время на ремонт

турбин
Демонтаж/монтаж
Гарантия
Время на ремонт
Цены на дополнительные работы
Опыт решает: 3 ситуации, когда собственный станочный парк спасает турбину от списания
Проблема №1: Вал турбины с задирами — шлифовка под ремонтный размер вместо замены
Проблема №2: Сломанная шпилька в горячей части корпуса (Слесарные работы)
Проблема №3: Овальность посадочных гнёзд корпуса картриджа (Восстановление геометрии)
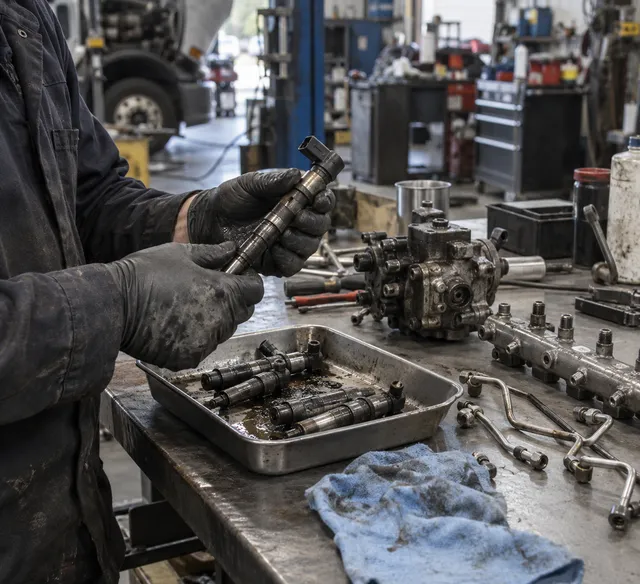
- Что случилось: При дефектовке турбокомпрессора, пережившего масляное голодание или попадание абразива, на шейках вала обнаруживаются глубокие задиры и следы износа. В подавляющем большинстве сервисов, не имеющих собственного станочного участка, вердикт выносят мгновенно: «вал восстановлению не подлежит, требуется покупка нового дорогостоящего картриджа в сборе». Для владельца это означает автоматическое увеличение бюджета ремонта в несколько раз.
- Почему это возникло: Задиры на шейках вала — это механическое повреждение поверхности, которое не всегда затрагивает структуру металла. Если глубина повреждений позволяет, а общая геометрия ротора не нарушена (отсутствует изгиб и критическое биение), деталь можно вернуть в идеальное рабочее состояние. Обычные СТО отказываются от этого, так как у них нет прецизионного круглошлифовального станка, способного выдержать точность обработки до 0,001 мм. Без такого оборудования любая попытка «поправить» вал приведет к мгновенному разрушению агрегата на оборотах.
- Как мы это решаем: Наличие собственного шлифовального оборудования позволяет нам не «списывать» деталь, а восстанавливать её. Мы проверяем вал на биение индикаторным прибором, выдерживая допуск не более 0,01 мм. Если ротор пригоден, мы шлифуем шейки вала в ремонтный размер, после чего подбираем или изготавливаем специальные подшипники скольжения с соответствующим внутренним диаметром. Это решение позволяет сохранить оригинальный заводской вал, который по качеству стали часто превосходит дешевые аналоги, и при этом значительно снизить итоговую стоимость ремонта для клиента.
- Что случилось: При демонтаже турбины, годами работавшей при температурах 700–800°C, крепёжная шпилька «прикипает» к корпусу и при попытке откручивания ломается заподлицо. Большинство мастерских на этом этапе останавливаются: либо предлагают клиенту купить новый корпус, либо пытаются высверлить обломок ручной дрелью, что окончательно «убивает» резьбу и делает деталь непригодной для эксплуатации.
- Почему это возникло: Турбинная улитка изготавливается из жаропрочного чугуна — материала твердого, но хрупкого. Шпильки, работающие в зоне экстремального нагрева, проходят через процессы диффузии и окисления, фактически срастаясь с телом корпуса. Попытка высверлить калёную шпильку без жесткой фиксации на станке всегда приводит к «уводу» сверла в мягкий чугун. Без специального инструмента и опыта это заканчивается испорченным посадочным местом и невозможностью надежного крепления турбины к коллектору.
- Как мы это решаем: Мы выполняем высверливание сломанных шпилек на стационарном сверлильном или фрезерном станке с идеальной центровкой. Если резьба в корпусе была повреждена ранее, мы восстанавливаем её с помощью стальных резьбовых вставок (хелисертов). Это позволяет вернуть соединению заводскую прочность и плотность затяжки. Каждое резьбовое отверстие после извлечения обломка калибруется метчиком, что гарантирует беспроблемный монтаж турбины на двигатель и отсутствие утечек выхлопных газов в будущем.
- Что случилось: При дефектовке нутромером выясняется, что посадочные места подшипников скольжения в корпусе картриджа имеют выработку — они стали «яйцевидными». Если просто поставить в такой корпус стандартный ремкомплект, он будет иметь избыточный зазор. Масляный клин будет нестабильным, возникнет вибрация, и турбина начнет дымить и «гнать» масло уже через несколько дней эксплуатации.
- Почему это возникло: При длительной работе с грязным маслом или в моменты критического перегрева подшипники могут провернуться в своих гнёздах, буквально «выгрызая» стенки корпуса. Это скрытый дефект, который часто игнорируют в сервисах-коробочниках, просто меняя запчасти. В итоге клиент платит за ремкомплект, который обречен на быструю поломку из-за потери геометрии посадочных мест в алюминиевом или чугунном корпусе.
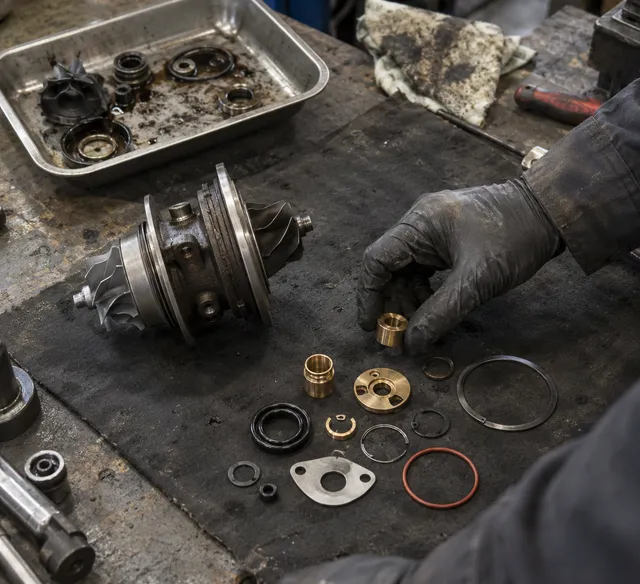
- Как мы это решаем: Наличие собственного токарного участка позволяет нам проводить расточку посадочных гнёзд корпуса под ремонтный размер, восстанавливая идеальную цилиндричность. Под этот новый размер мы подбираем подшипники с увеличенным внешним диаметром, которые обеспечивают необходимый заводской натяг и расчетный масляный зазор. Это классическая инженерная операция, которая позволяет получить восстановленный корпус с ресурсом нового изделия, избавляя клиента от необходимости покупать картридж в сборе там, где можно обойтись восстановлением.

Совет мастера: два признака того, что вашей турбине нужен станок — и почему оригинальный металл стоит того, чтобы его спасать
Большинство владельцев узнают о состоянии турбины уже после разборки — когда мастер держит в руках вал и говорит «нужен новый картридж». Но есть два косвенных признака, которые можно считать ещё до демонтажа — и которые заранее скажут вам, что речь, вероятно, пойдёт о станочном восстановлении, а не о стандартном ремкомплекте.
Первый признак — масляное голодание в истории автомобиля. Если двигатель хоть раз перегревался всухую, терял давление масла или долго работал с критически низким уровнем — шейки вала турбины с высокой вероятностью имеют задиры. Внешне турбина при этом может работать: давление есть, свист слышен, ошибок нет. Но вал уже повреждён, масляная плёнка на подшипниках нестабильна, и это вопрос времени. Стандартный ремкомплект такую турбину не спасёт: новые подшипники встанут на изношенные шейки и выйдут из строя за несколько тысяч километров.
Второй признак — посторонний предмет во впуске. Гайка, обломок патрубка, частица абразива — всё, что прошло через компрессорное колесо. Даже если крыльчатка визуально цела, удар на скорости 150 000–200 000 об/мин передаётся на корпус картриджа. Посадочные гнёзда подшипников деформируются и теряют цилиндричность — так называемая овальность. Это не видно на глаз, выявляется только электронным нутромером при дефектовке. Если поставить новый ремкомплект в «яйцевидное» гнездо, не проверив геометрию, масляный клин будет работать неправильно. Турбина начнёт гнать масло через 2 000–3 000 км, и владелец решит, что виноваты запчасти — хотя виновата несделанная проверка.
Теперь о том, зачем восстанавливать оригинальный вал, если можно купить новый картридж. Заводской ротор турбины изготавливается из жаропрочного сплава — такого как Inconel — который выдерживает рабочие температуры 800–900°C без потери геометрии. Турбинное колесо приваривается к валу электронно-лучевой сваркой в вакууме: это соединение невозможно воспроизвести в обычном производстве. Бюджетные картриджи используют упрощённые сплавы, которые при экстремальном нагреве могут давать микродеформации — а это дисбаланс на 200 000 об/мин. На первых 20 000–30 000 км разница незаметна. Дальше — заметна.
Если геометрия оригинального ротора сохранена и металл не имеет структурных повреждений — шлифовка шеек в ремонтный размер с точностью 0,001 мм возвращает детали ресурс, сопоставимый с новой. Вы сохраняете заводскую сталь, заводскую балансировку и корпус, который уже работал с конкретным двигателем. Именно поэтому мы сначала меряем — и только потом говорим, стоит ли восстанавливать.

Предлагаем полный комплекс услуг по ремонту
- 1. Скидки для СТО.
 Если у вас собственное СТО мы предлагаем минимальные цены и отсрочку.
- 2. Для ВСУ ремонт по себестоимости.
 Выполняем все ремонты для ВСУ по себестоимости запчастей.
- 3. Оплата по частям.
 При оплате через терминал возможна рассрочка от банка.
- 4. Работаем с НДС.Заключаем договор с ООО все услуги и запчасти с НДС.
- 5. Отсрочка оплаты.
 Забирай турбину плати потом. Для корпоративных клиентов.
- 6. Обменный фонд турбин.
 Большой склад новых и восстановленных турбин, выгодные условия при обмене на старую.
Какие турбины мы ремонтируем


Отзывы


Сотрудничаем уже четыре года, всё в порядке! У нас на предприятии в Киеве 5 автомобилей, плюс ещё две машины во Львове (удобно, что во Львове тоже есть филиал CENTR TURBIN). С администрацией знакомы, порядочные люди, всегда идут на контакт: если что-то нужно сделать быстрее, то идут навстречу — за такой подход, конечно, спасибо. Ну и что нам ещё нравится — это то, что всё официально. Цена с НДС, есть официальная гарантия, ребята никуда не исчезают и работают честно. И по самой гарантии ещё пару слов — в том году где-то через месяц после ремонта возникла какая-то проблема. Так что без проблем пригнали машину по гарантии, и ребята всё починили.
//
На Range Rover загорелся «чек», официальный дилер заявил, что турбина вышла из строя. Замена обошлась бы в копеечку ( Нашел «Центр турбин» и обратился к ним. Чтобы проконсультироваться, меня пригласили на диагностику. Все вежливо, организованно и по делу. После диагностики обнаружили несколько недостатков. Критической проблемой для меня стал вердикт: корпус турбины потрескался 😵. Плюс попросил перебрать саму турбину. Предложили несколько вариантов. Хочу отметить индивидуальный подход, что меня, опять же, приятно поразило. Не часто пишу отзывы, но этот сервис просто топ. Я когда-то в другом сервисе сдавал в ремонт рулевую рейку, а там как в гаражах: не найдёшь ответственного, бегаешь за мастерами, и создаётся ощущение, будто ты им должен... А здесь всё наоборот, чувствуешь себя Клиентом 😎 Выписали сервисную книжку с гарантией. Более года езжу, всё хорошо, вопросов нет. И вот, когда на спецтехнике возникла проблема с турбиной, я им позвонил. И они решили эту проблему. Оказывается, они одни из немногих в Украине, кто ремонтирует сложные турбины и заменяет актуаторы на спецтехнике. Подход, как всегда, на высоте. Искренне благодарен за вашу работу. Успехов вам и процветания!
//
Ребята, огромное спасибо за вашу работу! Уберегли меня от безумных трат, на которые меня хотел натянуть Oiler, куда я забрел до вас. Записался на диагностику, мастер всё осмотрел, расспросил меня о проблеме и, что главное, — внимательно выслушал, проверил приборами, продемонстрировал, что турбина жива-жива, и это не тот случай, который мне описали в том горе-сервисе, где меня хотели обмануть на 8000 грн за «снятие и установку турбины» и впарить новую турбину на выбор стоимостью 50К или 75К (втрое завысили цену и говорят: «да это же с гарантией»). В результате получил четкие рекомендации от вашего мастера Дмитрия, объяснения, в чем проблема более заметна. Особая благодарность за то, что машину диагностировали на ходу. Мастер наблюдал за всеми мелочами во время поездки. Вердикт: есть проблема с соленоидом. После этого я его заменил — и проблема была полностью решена. Девушкам на ресепшене тоже большое спасибо. Все технически объяснили после рекомендаций мастера, тоже полностью в курсе агрегатов автомобиля. Угостили лучшим кофе в Киеве (поверьте, это действительно так!). Теперь спокойно езжу и знаю, куда обратиться или какое СТО порекомендовать в случае подобных проблем. Спасибо за человеческое отношение! Переведено с помощью DeepL.com (бесплатная версия)
//
Хочу выразить искреннюю благодарность компании «Центр Турбин» за качественную работу и профессиональный подход. Обратился с ремонтом турбины и промывкой сажевого фильтра на Fiat 500L 1.3 Multijet. Весь процесс был прозрачным: провели диагностику, предоставили подробное объяснение состояния узлов, присылали фото до и после выполнения работ. Сажевый фильтр был сильно забит, но после очистки показал отличный результат. Отдельная благодарность менеджеру Станиславу за внимательное отношение к клиенту, оперативные ответы, консультации и сопровождение на всех этапах ремонта. Приятно работать с людьми, которые ответственно относятся к своему делу и всегда готовы помочь. Рекомендую «Центр Турбин» всем, кто ищет профессиональный ремонт турбин и качественное обслуживание сажевых фильтров. Желаю компании дальнейшего развития, много клиентов и успехов в работе!
//
Рекомендую этот сервис: заехал с проблемой на диагностику, а уехал уже с полностью исправной турбиной. Мастера ответственно и внимательно проверяют всю систему, и благодаря этому выяснили, что причина поломки очень простая, и устранили её сразу на месте. Однозначно рекомендую. Очень хороший сервис и вкусный кофе)
//
Расскажу о своём опыте ремонта турбины на Здолбуновской от автомобиля Renault Trafic 2.0: сначала была проведена правильная и полная диагностика двигателя и всех узлов, влияющих на работу турбины и сажевого фильтра, пробные выезды с диагностом — мне это очень понравилось, что мастер собирает полную информацию для того, чтобы выяснить, в чём именно дело; спасибо Дмитрию за эту работу. Затем обнаружили проблему с турбиной, до этого, не снимая её, проверяли другие датчики, вакуумную систему и систему управления турбиной. После согласования со мной всех работ приступили к делу, диагноз поставили верно: по турбине потребовалась замена ротора, мой был поврежден. На следующий день забрал машину из ремонта, получил гарантию на один год. Хорошая компания по ремонту турбин в Киеве. Переведено с помощью DeepL.com (бесплатная версия)
//
Приятно удивлен результатом, стоимостью и простотой решения проблемы с актуатором турбины Touareg NF 3.0d. Благодаря вниманию к пожеланиям клиента и профессионализму консультанта Станислава обошлось лишь настройками, без «навязывания» замены деталей, за что ему личная благодарность. Видео диагностики и процесса настройки получил, обратная связь была молниеносной. Доставку турбины в сборе, как и указано на сайте, оплатил «Центр турбин», в работу приняли максимально быстро и отправили обратно в день проведения настроек. Всё в порядке, доволен, рекомендую!
//
Отправил по «Новой почте», отремонтировали и отправили обратно. + Сняли видео во время диагностики и всё показали перед началом ремонта. Доволен
//
Прежде чем отвезти машину в этот сервис, заглянул сюда, чтобы почитать отзывы и составить мнение о качестве. Как видите, есть и хорошие, и плохие отзывы — классика) У меня была неисправность: турбина не включалась из-за неё. Делать это самостоятельно было рискованно, так как у меня установлен актуатор Hella, и его адаптацию нужно проводить на стенде. Привез машину, провели диагностику, подключив прибор к турбине, не снимая её с машины. Тест показал, что турбина выдаёт ошибку при 85 градусах хода актуатора (максимальное значение 95), то есть в конце хода. Конечно, чтобы разобраться, в чём именно дело, нужно снимать турбину и проверять на стенде, ведь это может быть как механическая поломка, так и электронная. Через два дня мне перезвонили из сервиса — замена геометрии вместе с корзиной. Цена «под ключ» составила 16 500 за весь комплекс. НО Когда я приехал за машиной после ремонта, администратор сказал, что произошел форс-мажор) Дело в том, что когда уже всё заменили и после проверки на стенде установили на машину, ошибка снова появилась, так что дело было не в геометрии, а в актуаторе. Актуатор при этом мне заменили на новый БЕСПЛАТНО, то есть по той же цене, которую озвучили мне изначально (хотя новый стоит дополнительно 6800 + работа). Старый вернули мне, машина работает без нареканий уже вторую неделю. Состояние старого актуатора даже не позволяло предположить, что с ним есть какая-то проблема; прилагаю видео и фото в качестве доказательства. Вывод: - Починили ли мне машину? Да, всё работает - Взяли ли с меня дополнительные деньги за дополнительную деталь? Нет, хотя другой сервис, скорее всего, взял бы за это дополнительную плату При таком человеческом подходе я вообще не понимаю, кто может писать, что это плохой сервис, от меня точно 5 из 5. Машину у меня приняли в тот же день, когда я позвонил, работу выполнили за 3 рабочих дня. Знакомым уже рекомендую этот сервис, от себя благодарю вас, вы молодцы! Touareg NF 3.0 TDI CASA
//
Ремонтировал здесь турбину на Skoda Octavia A5 (1,9 tdi). СТО обнаружил через Google. Обратился, поскольку обнаружил утечку масла из турбины. Произвели диагностику и просчет стоимости ремонта. Обратили внимание, что конечная стоимость ремонта будет после демонтажа турбины. Объявили минимальную и максимальную стоимость. В процессе ремонта в телефонном режиме все согласовывали. В конечном итоге ремонт обошелся по минимально объявленной стоимости. Автомобиль оставлял на 3 суток, как и было оговорено сразу. Есть год гарантии. За работу благодарен! Развития и благодарных Клиентов!
//
Хорошие ребята, знающие свое дело и есть оборудование, чтобы все настроить, делал турбину с переменной геометрией. Сделали очень хорошо, с виду как новая. Если сравнивать с другими цена для ремонта турбины в Киеве нормальная. Очень доволен ремонтом турбины здесь.
//
Рекомендую. На СТО ребята действительно делают работу качественно. После того как провели диагностку сразу стало ясно, что нужно чистить фильтр. Буквально через пол дня ребята справились. После этого машина стала в разы резче уезжать.
//
В машине было слышен шум в районе турбины и сильно тратилось масло, обратилось сюда, мастера провели диагностику и ремонт сделали в течение дня. Все отлично работает. Спасибо за оперативность!
//
Провели двугностику. Произвели предварительный расчет стоимости работ. Ремонт выполнен в оговоренные сроки. Прайс на работу по факту ниже предыдущего расчета. Впервые такой опыт)
//
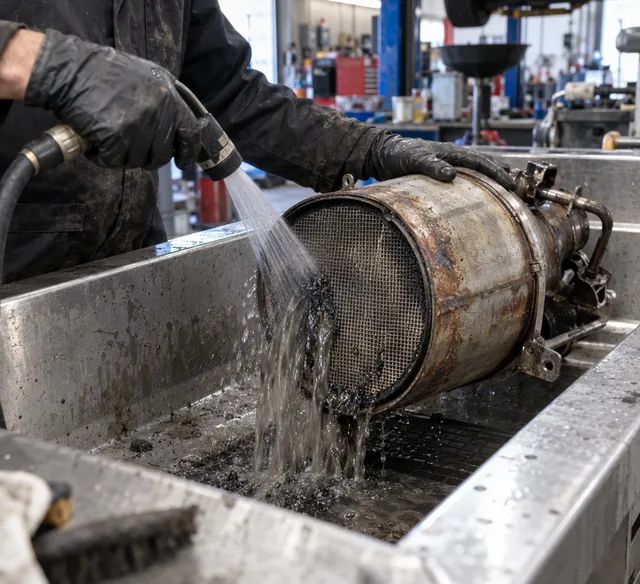
Несколько недель назад приехал в СТО, чтобы почистили сажевый фильтр. Честно признаюсь, боялся, что чистка продлится несколько дней, но как оказалось ребята сделали все быстро. Удачи вам вы на своем месте!
//




Наши услуги
FAQ
Есть ли гарантия на восстановленные таким образом детали?
Безусловно. На все виды токарных и слесарных работ, а также на агрегат в целом после такого восстановления, мы даем стандартную гарантию — 2 года. Мы фиксируем все финальные размеры в диагностическом листе, подтверждая качество выполненной работы.
Как дополнительные работы влияют на сроки ремонта?
Поскольку все станки находятся непосредственно в нашем цеху, сроки практически не увеличиваются. Высверливание шпилек или шлифовка вала занимают от 1 до 4 часов. Большинство работ выполняется в течение одного рабочего дня.
Можете ли вы извлечь шпильку, если её уже пытались высверлить дрелью и «увели» отверстие?
Да, наш станочный парк позволяет исправлять даже такие ошибки. Мы можем расточить поврежденное отверстие и установить ремонтную футорку или вставку, восстановив резьбу и её соосность. Это сложная работа, но она позволяет спасти дорогостоящий корпус улитки.
Насколько безопасно шлифовать вал турбины? Он не сломается?
Шлифовка проводится в рамках строгих ремонтных допусков. Мы снимаем лишь сотые доли миллиметра, чтобы убрать поврежденный слой. После шлифовки вал проходит обязательную проверку на микротрещины и динамическую балансировку. Такой вал работает абсолютно штатно в паре с соответствующими ему подшипниками.
Зачем мне платить за токарные работы, если можно купить новый китайский картридж?
Это вопрос надежности. Оригинальный ротор и корпус, восстановленные нашими мастерами, по своим характеристикам и качеству металла почти всегда превосходят бюджетные новые картриджи. Дополнительные работы позволяют сохранить заводскую деталь, сэкономив до 50% от стоимости нового узла без потери в ресурсе.
Дополнительные работы при ремонте турбокомпрессора: что умеет сервис со своим станочным парком
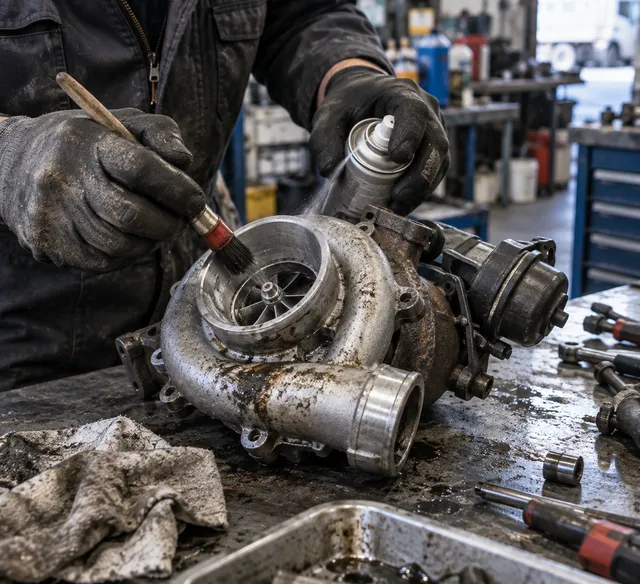
Большинство сервисов по ремонту турбин работают по одной логике: разобрать, очистить, поставить новые детали из ремкомплекта или новый картридж, собрать. Это правильный и качественный ремонт - но только если детали поддаются замене стандартными компонентами. Когда что-то выходит за рамки стандарта - сломанная шпилька, изношенный корпус, вал с задирами, нестандартная улитка - большинство сервисов останавливаются и говорят «не беремся» или «только замена».
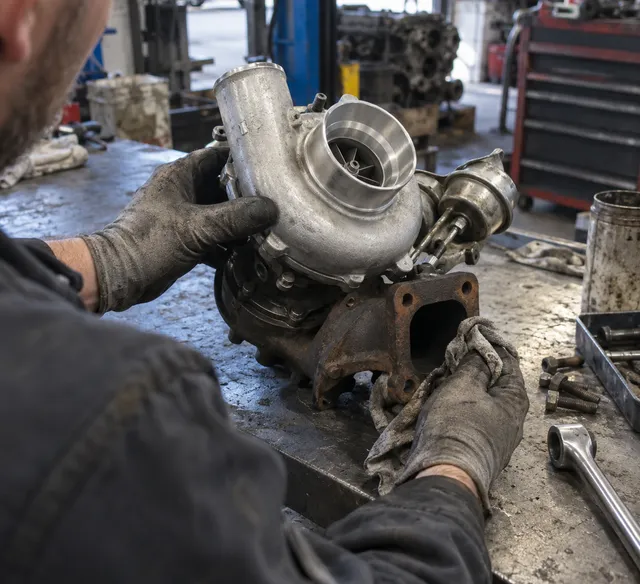
Centr Turbin оснащён собственным станочным парком, который включает токарный, сверлильный и шлифовальный станки. Это означает, что мы способны выполнять механическую обработку деталей турбокомпрессора с точностью, необходимой для работы агрегата на 150 000–200 000 об/мин. И это кардинально расширяет спектр ситуаций, в которых мы можем сохранить оригинальные детали вместо их замены.
Токарные работы при ремонте турбокомпрессора
Токарный станок в турбосервисе - это инструмент точности, а не «гаражного умельца». Допуски при обработке деталей турбины измеряются в микрометрах: вал ротора шлифуется с точностью 0,001 мм, посадочные гнёзда растачиваются с допуском 0,005–0,010 мм. Погрешность в несколько микрометров на валу, вращающемся со скоростью 200 000 об/мин - это дисбаланс, который разрушает подшипники за несколько тысяч километров.
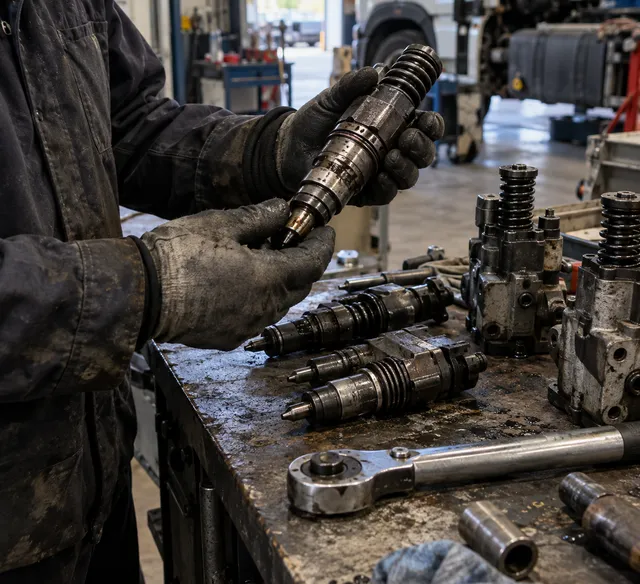
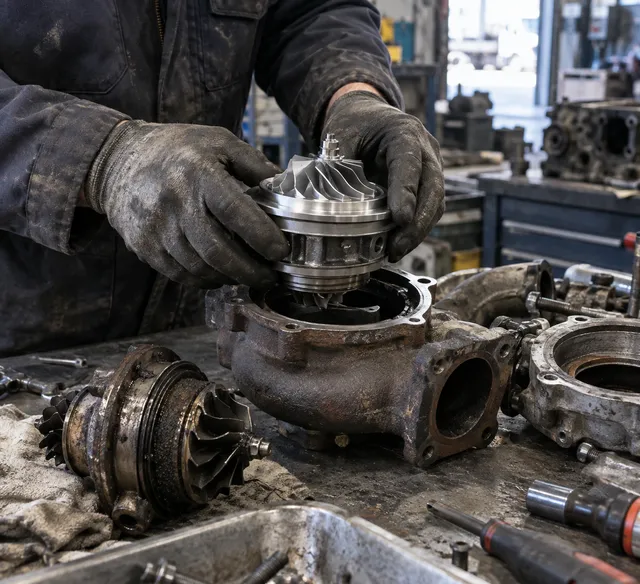
Шлифовка вала ротора в ремонтный размер применяется, когда шейки вала имеют задиры или выработку в пределах, допускающих восстановление. После шлифовки диаметр шейки уменьшается на несколько сотых миллиметра, под новый размер подбираются подшипники скольжения. Это позволяет сохранить оригинальный ротор вместо замены картриджа в сборе.
Расточка корпуса картриджа под ремонтный размер применяется при выработке посадочных гнёзд подшипников. Операция восстанавливает точную геометрию посадочных мест и позволяет использовать ремкомплект с подшипниками увеличенного внешнего диаметра. Альтернатива - замена картриджа в сборе - обходится дороже.
Расточка улитки компрессора (холодной части) под ремонтный размер применяется при наличии задиров на внутренней поверхности улитки от контакта с крыльчаткой. Задиры создают шероховатость, которая нарушает аэродинамику потока воздуха и снижает эффективность наддува. После расточки геометрия восстанавливается, при необходимости подбирается крыльчатка подходящего размера.
Изготовление нестандартных подшипников и втулок на заказ- отдельная компетенция, которая востребована при работе с редкими или старыми турбокомпрессорами, для которых стандартные ремкомплекты не производятся или труднодоступны. Мы изготавливаем подшипники скольжения из бронзы по чертежу или по образцу.
Слесарные работы при ремонте турбокомпрессора
Слесарные операции при ремонте турбины - это точечные вмешательства, которые решают конкретные проблемы с крепёжными элементами и резьбовыми соединениями.
Высверливание сломанных шпилек - наиболее частая слесарная операция. Шпильки крепления улиток и крепления турбины к выпускному коллектору работают при высоких температурах и нередко прикипают. При попытке демонтажа они ломаются заподлицо с корпусом. Высверливание выполняется на сверлильном станке с точной центровкой по обломку, что исключает повреждение резьбового отверстия в корпусе.
Калибровка и восстановление резьбовых отверстий выполняется метчиками соответствующего размера после извлечения обломка шпильки или при обнаружении деформированной резьбы в корпусе. При значительном повреждении резьбы устанавливается резьбовая вставка (хелисерт) - это восстанавливает полную прочность соединения.
Правка и устранение деформации фланцевых поверхностей корпуса применяется при обнаружении коробления плоскостей примыкания улиток к картриджу. Нарушение плоскостности фланцев приводит к негерметичности соединений и протечкам масла даже при исправных прокладках. Шлифовка или проточка фланцев восстанавливает геометрию и обеспечивает герметичность сборки.
Ремонт корпусов турбины - горячей и холодной части
Корпус горячей части (турбинная улитка) изготавливается из жаропрочного чугуна или нержавеющей стали. Он работает в прямом контакте с выхлопными газами при температурах 600–900°C. Типовые повреждения: трещины в зоне крепления к выпускному коллектору, прогары стенок при перегреве, задиры внутренней поверхности от контакта с турбинным колесом.
Ремонт трещин чугунных корпусов выполняется холодной сваркой специальными составами или аргонодуговой сваркой с предварительным и последующим отпуском. После ремонта корпус проверяется на герметичность. Трещины, проходящие через стенку в зону газового тракта, требуют особого подхода - мы оцениваем целесообразность ремонта индивидуально.
Корпус холодной части (компрессорная улитка) изготавливается из алюминиевого сплава. Типовые повреждения: задиры внутренней поверхности от контакта с крыльчаткой при масляном голодании или после гидроудара. Расточка улитки под ремонтный размер на токарном станке восстанавливает необходимые зазоры между крыльчаткой и корпусом, обеспечивающие нормальную аэродинамику и отсутствие контакта.
Когда дополнительные работы оправданы, а когда - нет
Мы не выполняем механическую обработку деталей ради самой операции. Каждый раз решение принимается на основе сравнения стоимости восстановления и стоимости замены. Если расточка корпуса и изготовление нестандартных подшипников обходятся дороже нового картриджа - мы скажем об этом прямо и предложим более экономичный путь. Если восстановление целесообразно - выполним его с полной гарантией на результат.
Наличие собственного станочного парка - это не повод «накручивать» услуги. Это возможность предложить клиенту варианты там, где другие видят только один.
Статьи, которые вас заинтересуют