



Токарні
та слюсарні
роботи в Україні
Демонтаж/монтаж
Гарантія
Час на ремонт


корпусів і валів
турбіни
Демонтаж/монтаж
Гарантія
Час на ремонт

турбін
Демонтаж/монтаж
Гарантія
Час на ремонт
Ціни на додаткові роботи
Досвід вирішує: 3 ситуації, коли власний парк верстатів рятує турбіну від списання
Проблема №1: Вал турбіни з подряпинами — шліфування до ремонтного розміру замість заміни
Проблема №2: Зламана шпилька в гарячій частині корпусу (Слюсарні роботи)
Проблема №3: Овальність гнізд корпусу картриджа (Відновлення геометрії)
- Що сталося: під час діагностики турбокомпресора, який зазнав нестачі мастила або потрапляння абразивних частинок, на шийках вала виявляються глибокі подряпини та сліди зносу. У переважній більшості сервісів, що не мають власного верстатного цеху, вердикт виносять миттєво: «вал відновленню не підлягає, потрібна купівля нового дорогого картриджа в зборі». Для власника це означає автоматичне збільшення бюджету ремонту в кілька разів.
- Чому це сталося: подряпини на шийках вала — це механічне пошкодження поверхні, яке не завжди зачіпає структуру металу. Якщо глибина пошкоджень дозволяє, а загальна геометрія ротора не порушена (відсутні вигин і критичне биття), деталь можна повернути до ідеального робочого стану. Звичайні СТО відмовляються від цього, оскільки у них немає прецизійного круглошліфувального верстата, здатного витримати точність обробки до 0,001 мм. Без такого обладнання будь-яка спроба «виправити» вал призведе до миттєвого руйнування агрегату на обертах.
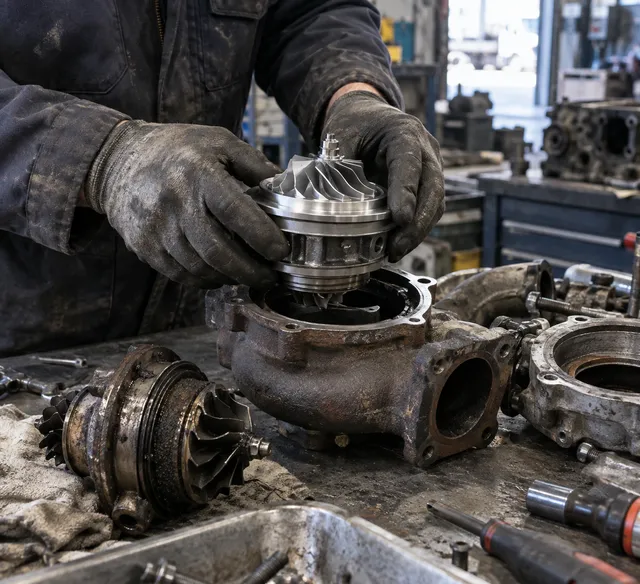
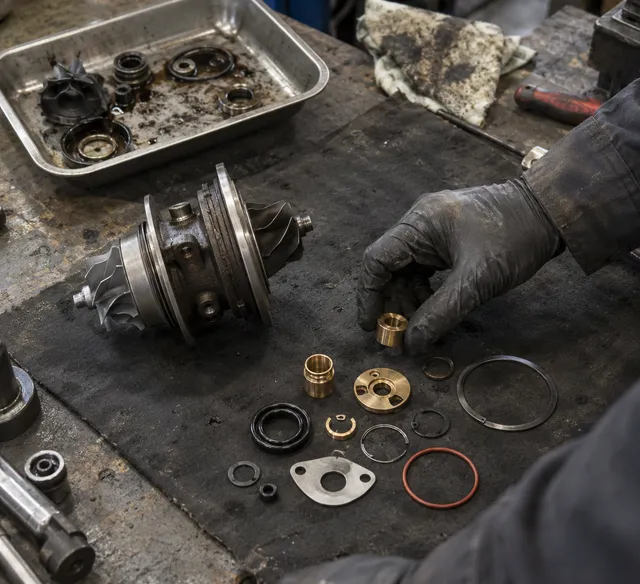
- Як ми це вирішуємо: Наявність власного шліфувального обладнання дозволяє нам не «списувати» деталь, а відновлювати її. Ми перевіряємо вал на биття за допомогою індикаторного приладу, дотримуючись допуску не більше 0,01 мм. Якщо ротор придатний, ми шліфуємо шийки вала до ремонтного розміру, після чого підбираємо або виготовляємо спеціальні підшипники ковзання з відповідним внутрішнім діаметром. Це рішення дозволяє зберегти оригінальний заводський вал, який за якістю сталі часто перевершує дешеві аналоги, і при цьому значно знизити кінцеву вартість ремонту для клієнта.
- Що сталося: під час демонтажу турбіни, яка роками працювала при температурах 700–800 °C, кріпильний штифт «прикипає» до корпусу і при спробі відкрутити його ламається врівень з поверхнею. Більшість майстерень на цьому етапі зупиняються: або пропонують клієнту купити новий корпус, або намагаються висвердлити уламок ручним дрилем, що остаточно «вбиває» різьбу і робить деталь непридатною для експлуатації.
- Чому це сталося: Турбінна раковина виготовляється з жаростійкого чавуну — твердого, але крихкого матеріалу. Шпильки, що працюють у зоні екстремального нагрівання, піддаються процесам дифузії та окислення, фактично зростаючись із корпусом. Спроба висвердлити розжарену шпильку без жорсткої фіксації на верстаті завжди призводить до «збиття» свердла в м'який чавун. Без спеціального інструменту та досвіду це закінчується зіпсованим посадковим місцем і неможливістю надійного кріплення турбіни до колектора.
- Як ми це вирішуємо: Ми виконуємо висвердлювання зламаних шпильок на стаціонарному свердлильному або фрезерному верстаті з ідеальним центруванням. Якщо різьба в корпусі була пошкоджена раніше, ми відновлюємо її за допомогою сталевих різьбових вставок (хелісерів). Це дозволяє повернути з'єднанню заводську міцність і щільність затягування. Кожен різьбовий отвір після вилучення уламка калібрується мітчиком, що гарантує безпроблемний монтаж турбіни на двигун і відсутність витоків вихлопних газів у майбутньому.
- Що сталося: під час перевірки нутроміром з’ясовується, що посадкові місця підшипників ковзання в корпусі картриджа мають знос — вони стали «яйцеподібними». Якщо просто встановити в такий корпус стандартний ремкомплект, він матиме надмірний зазор. Масляний клин буде нестабільним, виникне вібрація, і турбіна почне диміти та «виганяти» масло вже через кілька днів експлуатації.
- Чому це сталося: під час тривалої роботи з забрудненим мастилом або в моменти критичного перегріву підшипники можуть провернутися у своїх гніздах, буквально «вигризаючи» стінки корпусу. Це прихований дефект, який часто ігнорують у сервісах-«коробниках», просто замінюючи запчастини. У підсумку клієнт платить за ремкомплект, який приречений на швидку поломку через втрату геометрії посадкових місць в алюмінієвому або чавунному корпусі.
- Як ми це вирішуємо: Наявність власного токарного цеху дозволяє нам розточувати посадкові гнізда корпусу під ремонтний розмір, відновлюючи ідеальну циліндричність. Під цей новий розмір ми підбираємо підшипники зі збільшеним зовнішнім діаметром, які забезпечують необхідний заводський натяг і розрахунковий масляний зазор. Це класична інженерна операція, яка дозволяє отримати відновлений корпус з ресурсом нового виробу, позбавляючи клієнта від необхідності купувати картридж у зборі там, де можна обійтися відновленням.

Порада майстра: дві ознаки того, що вашій турбіні потрібен верстат — і чому оригінальний метал варто рятувати
Більшість власників дізнаються про стан турбіни вже після розбирання — коли майстер тримає в руках вал і каже: «потрібен новий картридж». Але є дві непрямі ознаки, які можна виявити ще до демонтажу — і які заздалегідь підкажуть вам, що, ймовірно, мова йтиме про відновлення на верстаті, а не про стандартний ремонтний комплект.
Перша ознака — нестача масла в історії автомобіля. Якщо двигун хоч раз перегрівався без масла, втрачав тиск масла або тривалий час працював із критично низьким рівнем — шийки вала турбіни, швидше за все, мають задирки. Зовні турбіна при цьому може працювати: тиск є, свист чути, помилок немає. Але вал уже пошкоджений, масляна плівка на підшипниках нестабільна, і це питання часу. Стандартний ремкомплект таку турбіну не врятує: нові підшипники встануть на зношені шийки і вийдуть з ладу за кілька тисяч кілометрів.
Друга ознака — сторонній предмет у впускному отворі. Гайка, уламок патрубка, частинка абразиву — все, що пройшло через компресорне колесо. Навіть якщо крильчатка візуально ціла, удар на швидкості 150 000–200 000 об/хв передається на корпус картриджа. Посадочні гнізда підшипників деформуються і втрачають циліндричність — так звана овальність. Це не видно неозброєним оком, виявляється тільки електронним нутроміром під час дефектації. Якщо встановити новий ремкомплект у «яйцеподібне» гніздо, не перевіривши геометрію, масляний клин працюватиме неправильно. Турбіна почне гнати масло через 2 000–3 000 км, і власник вирішить, що винні запчастини — хоча винна не зроблена перевірка.
Тепер про те, навіщо відновлювати оригінальний вал, якщо можна купити новий картридж. Заводський ротор турбіни виготовляється з жароміцного сплаву — такого як Inconel — який витримує робочі температури 800–900 °C без втрати геометрії. Турбінне колесо приварюється до валу електронно-променевим зварюванням у вакуумі: це з'єднання неможливо відтворити у звичайному виробництві. Бюджетні картриджі використовують спрощені сплави, які при екстремальному нагріванні можуть давати мікродеформації — а це дисбаланс на 200 000 об/хв. На перших 20 000–30 000 км різниця непомітна. Далі — помітна.
Якщо геометрія оригінального ротора збережена, а метал не має структурних пошкоджень, шліфування шийок до ремонтного розміру з точністю 0,001 мм повертає деталі ресурс, порівнянний із новим. Ви зберігаєте заводську сталь, заводське балансування та корпус, який вже працював з конкретним двигуном. Саме тому ми спочатку вимірюємо — і лише потім говоримо, чи варто відновлювати.

Пропонуємо повний комплекс послуг з ремонту
- 1. Знижки для СТО.
 Якщо у вас власне СТО для вас ми пропонуємо мінімальні ціни та відстрочку.
- 2. Для ЗСУ ремонт по собівартості.
 Виконуємо всі ремонти для ЗСУ по собівартості запчастин.
- 3. Оплата частинами.
 При оплаті через термінал можлива розстрочка від банку.
- 4. Працюємо з ПДВ.Заключаємо договір з ТОВ всі послуги і запчастини з ПДВ.
- 5. Відстрочка оплати.
 Забирай турбіну плати потім. Для корпоративних клієнтів.
- 6. Обмінний фонд турбін.
 Великий склад нових і відновлених турбін, вигідні умови при обміні на стару.
Які типи турбін
ремонтуємо


Відгуки


Сотрудничаем уже четыре года, всё в порядке! У нас на предприятии в Киеве 5 автомобилей, плюс ещё две машины во Львове (удобно, что во Львове тоже есть филиал CENTR TURBIN). С администрацией знакомы, порядочные люди, всегда идут на контакт: если что-то нужно сделать быстрее, то идут навстречу — за такой подход, конечно, спасибо. Ну и что нам ещё нравится — это то, что всё официально. Цена с НДС, есть официальная гарантия, ребята никуда не исчезают и работают честно. И по самой гарантии ещё пару слов — в том году где-то через месяц после ремонта возникла какая-то проблема. Так что без проблем пригнали машину по гарантии, и ребята всё починили.
//
На Range Rover загорелся «чек», официальный дилер заявил, что турбина вышла из строя. Замена обошлась бы в копеечку ( Нашел «Центр турбин» и обратился к ним. Чтобы проконсультироваться, меня пригласили на диагностику. Все вежливо, организованно и по делу. После диагностики обнаружили несколько недостатков. Критической проблемой для меня стал вердикт: корпус турбины потрескался 😵. Плюс попросил перебрать саму турбину. Предложили несколько вариантов. Хочу отметить индивидуальный подход, что меня, опять же, приятно поразило. Не часто пишу отзывы, но этот сервис просто топ. Я когда-то в другом сервисе сдавал в ремонт рулевую рейку, а там как в гаражах: не найдёшь ответственного, бегаешь за мастерами, и создаётся ощущение, будто ты им должен... А здесь всё наоборот, чувствуешь себя Клиентом 😎 Выписали сервисную книжку с гарантией. Более года езжу, всё хорошо, вопросов нет. И вот, когда на спецтехнике возникла проблема с турбиной, я им позвонил. И они решили эту проблему. Оказывается, они одни из немногих в Украине, кто ремонтирует сложные турбины и заменяет актуаторы на спецтехнике. Подход, как всегда, на высоте. Искренне благодарен за вашу работу. Успехов вам и процветания!
//
Ребята, огромное спасибо за вашу работу! Уберегли меня от безумных трат, на которые меня хотел натянуть Oiler, куда я забрел до вас. Записался на диагностику, мастер всё осмотрел, расспросил меня о проблеме и, что главное, — внимательно выслушал, проверил приборами, продемонстрировал, что турбина жива-жива, и это не тот случай, который мне описали в том горе-сервисе, где меня хотели обмануть на 8000 грн за «снятие и установку турбины» и впарить новую турбину на выбор стоимостью 50К или 75К (втрое завысили цену и говорят: «да это же с гарантией»). В результате получил четкие рекомендации от вашего мастера Дмитрия, объяснения, в чем проблема более заметна. Особая благодарность за то, что машину диагностировали на ходу. Мастер наблюдал за всеми мелочами во время поездки. Вердикт: есть проблема с соленоидом. После этого я его заменил — и проблема была полностью решена. Девушкам на ресепшене тоже большое спасибо. Все технически объяснили после рекомендаций мастера, тоже полностью в курсе агрегатов автомобиля. Угостили лучшим кофе в Киеве (поверьте, это действительно так!). Теперь спокойно езжу и знаю, куда обратиться или какое СТО порекомендовать в случае подобных проблем. Спасибо за человеческое отношение! Переведено с помощью DeepL.com (бесплатная версия)
//
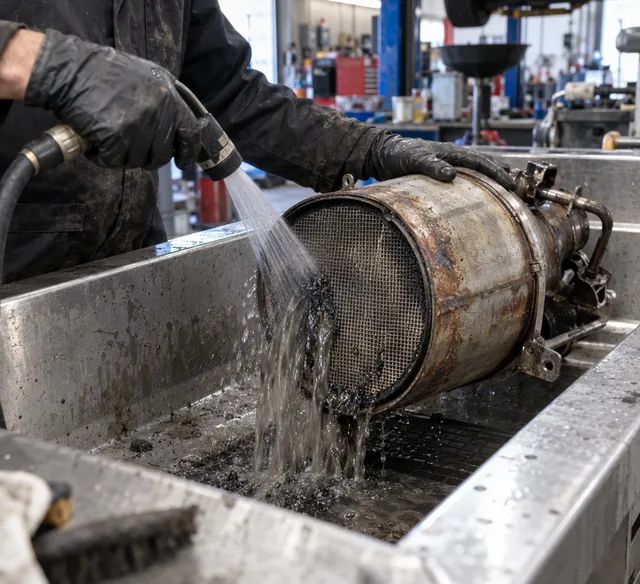
Хочу выразить искреннюю благодарность компании «Центр Турбин» за качественную работу и профессиональный подход. Обратился с ремонтом турбины и промывкой сажевого фильтра на Fiat 500L 1.3 Multijet. Весь процесс был прозрачным: провели диагностику, предоставили подробное объяснение состояния узлов, присылали фото до и после выполнения работ. Сажевый фильтр был сильно забит, но после очистки показал отличный результат. Отдельная благодарность менеджеру Станиславу за внимательное отношение к клиенту, оперативные ответы, консультации и сопровождение на всех этапах ремонта. Приятно работать с людьми, которые ответственно относятся к своему делу и всегда готовы помочь. Рекомендую «Центр Турбин» всем, кто ищет профессиональный ремонт турбин и качественное обслуживание сажевых фильтров. Желаю компании дальнейшего развития, много клиентов и успехов в работе!
//
Рекомендую этот сервис: заехал с проблемой на диагностику, а уехал уже с полностью исправной турбиной. Мастера ответственно и внимательно проверяют всю систему, и благодаря этому выяснили, что причина поломки очень простая, и устранили её сразу на месте. Однозначно рекомендую. Очень хороший сервис и вкусный кофе)
//
Расскажу о своём опыте ремонта турбины на Здолбуновской от автомобиля Renault Trafic 2.0: сначала была проведена правильная и полная диагностика двигателя и всех узлов, влияющих на работу турбины и сажевого фильтра, пробные выезды с диагностом — мне это очень понравилось, что мастер собирает полную информацию для того, чтобы выяснить, в чём именно дело; спасибо Дмитрию за эту работу. Затем обнаружили проблему с турбиной, до этого, не снимая её, проверяли другие датчики, вакуумную систему и систему управления турбиной. После согласования со мной всех работ приступили к делу, диагноз поставили верно: по турбине потребовалась замена ротора, мой был поврежден. На следующий день забрал машину из ремонта, получил гарантию на один год. Хорошая компания по ремонту турбин в Киеве. Переведено с помощью DeepL.com (бесплатная версия)
//
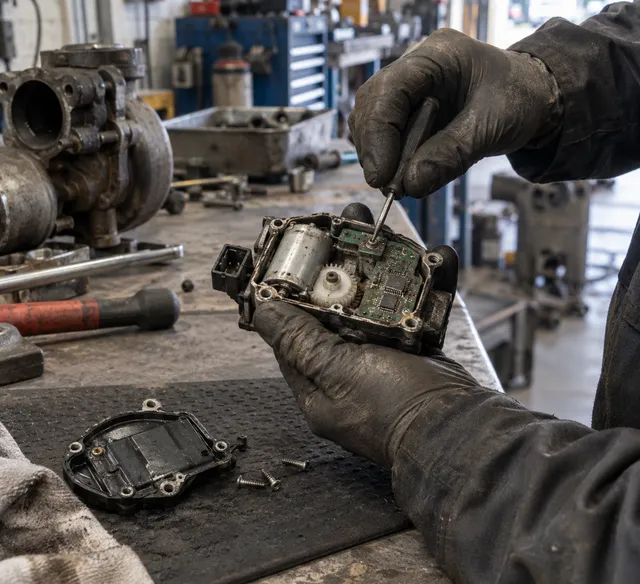
Приятно удивлен результатом, стоимостью и простотой решения проблемы с актуатором турбины Touareg NF 3.0d. Благодаря вниманию к пожеланиям клиента и профессионализму консультанта Станислава обошлось лишь настройками, без «навязывания» замены деталей, за что ему личная благодарность. Видео диагностики и процесса настройки получил, обратная связь была молниеносной. Доставку турбины в сборе, как и указано на сайте, оплатил «Центр турбин», в работу приняли максимально быстро и отправили обратно в день проведения настроек. Всё в порядке, доволен, рекомендую!
//
Отправил по «Новой почте», отремонтировали и отправили обратно. + Сняли видео во время диагностики и всё показали перед началом ремонта. Доволен
//
Прежде чем отвезти машину в этот сервис, заглянул сюда, чтобы почитать отзывы и составить мнение о качестве. Как видите, есть и хорошие, и плохие отзывы — классика) У меня была неисправность: турбина не включалась из-за неё. Делать это самостоятельно было рискованно, так как у меня установлен актуатор Hella, и его адаптацию нужно проводить на стенде. Привез машину, провели диагностику, подключив прибор к турбине, не снимая её с машины. Тест показал, что турбина выдаёт ошибку при 85 градусах хода актуатора (максимальное значение 95), то есть в конце хода. Конечно, чтобы разобраться, в чём именно дело, нужно снимать турбину и проверять на стенде, ведь это может быть как механическая поломка, так и электронная. Через два дня мне перезвонили из сервиса — замена геометрии вместе с корзиной. Цена «под ключ» составила 16 500 за весь комплекс. НО Когда я приехал за машиной после ремонта, администратор сказал, что произошел форс-мажор) Дело в том, что когда уже всё заменили и после проверки на стенде установили на машину, ошибка снова появилась, так что дело было не в геометрии, а в актуаторе. Актуатор при этом мне заменили на новый БЕСПЛАТНО, то есть по той же цене, которую озвучили мне изначально (хотя новый стоит дополнительно 6800 + работа). Старый вернули мне, машина работает без нареканий уже вторую неделю. Состояние старого актуатора даже не позволяло предположить, что с ним есть какая-то проблема; прилагаю видео и фото в качестве доказательства. Вывод: - Починили ли мне машину? Да, всё работает - Взяли ли с меня дополнительные деньги за дополнительную деталь? Нет, хотя другой сервис, скорее всего, взял бы за это дополнительную плату При таком человеческом подходе я вообще не понимаю, кто может писать, что это плохой сервис, от меня точно 5 из 5. Машину у меня приняли в тот же день, когда я позвонил, работу выполнили за 3 рабочих дня. Знакомым уже рекомендую этот сервис, от себя благодарю вас, вы молодцы! Touareg NF 3.0 TDI CASA
//
Ремонтировал здесь турбину на Skoda Octavia A5 (1,9 tdi). СТО обнаружил через Google. Обратился, поскольку обнаружил утечку масла из турбины. Произвели диагностику и просчет стоимости ремонта. Обратили внимание, что конечная стоимость ремонта будет после демонтажа турбины. Объявили минимальную и максимальную стоимость. В процессе ремонта в телефонном режиме все согласовывали. В конечном итоге ремонт обошелся по минимально объявленной стоимости. Автомобиль оставлял на 3 суток, как и было оговорено сразу. Есть год гарантии. За работу благодарен! Развития и благодарных Клиентов!
//
Хорошие ребята, знающие свое дело и есть оборудование, чтобы все настроить, делал турбину с переменной геометрией. Сделали очень хорошо, с виду как новая. Если сравнивать с другими цена для ремонта турбины в Киеве нормальная. Очень доволен ремонтом турбины здесь.
//
Рекомендую. На СТО ребята действительно делают работу качественно. После того как провели диагностку сразу стало ясно, что нужно чистить фильтр. Буквально через пол дня ребята справились. После этого машина стала в разы резче уезжать.
//
В машине было слышен шум в районе турбины и сильно тратилось масло, обратилось сюда, мастера провели диагностику и ремонт сделали в течение дня. Все отлично работает. Спасибо за оперативность!
//
Провели двугностику. Произвели предварительный расчет стоимости работ. Ремонт выполнен в оговоренные сроки. Прайс на работу по факту ниже предыдущего расчета. Впервые такой опыт)
//
Несколько недель назад приехал в СТО, чтобы почистили сажевый фильтр. Честно признаюсь, боялся, что чистка продлится несколько дней, но как оказалось ребята сделали все быстро. Удачи вам вы на своем месте!
//




Наші послуги
FAQ
Чи надається гарантія на деталі, відновлені таким чином?
Безумовно. На всі види токарних і слюсарних робіт, а також на агрегат у цілому після такого відновлення ми надаємо стандартну гарантію — 2 роки. Ми фіксуємо всі кінцеві розміри в діагностичному листі, підтверджуючи якість виконаної роботи.
Як додаткові роботи впливають на терміни ремонту?
Оскільки все обладнання знаходиться безпосередньо в нашому цеху, терміни практично не збільшуються. Висвердлювання шпильок або шліфування вала займає від 1 до 4 годин. Більшість робіт виконується протягом одного робочого дня.
Чи зможете ви витягнути шпильку, якщо її вже намагалися висвердлити дрилем і «розширили» отвір?
Так, наш парк верстатів дозволяє виправляти навіть такі помилки. Ми можемо розточити пошкоджене отвір і встановити ремонтну втулку або вставку, відновивши різьблення та його співвісність. Це складна робота, але вона дозволяє врятувати дорогий корпус равлика.
Наскільки безпечно шліфувати вал турбіни? Він не зламається?
Шліфування проводиться з дотриманням суворих ремонтних допусків. Ми знімаємо лише соті частки міліметра, щоб видалити пошкоджений шар. Після шліфування вал проходить обов’язкову перевірку на наявність мікротріщин та динамічне балансування. Такий вал працює абсолютно нормально в парі з відповідними підшипниками.
Навіщо мені платити за токарні роботи, якщо можна купити новий китайський картридж?
Це питання надійності. Оригінальний ротор і корпус, відновлені нашими майстрами, за своїми характеристиками та якістю металу майже завжди перевершують бюджетні нові картриджі. Додаткові роботи дозволяють зберегти заводську деталь, заощадивши до 50% від вартості нового вузла без втрати ресурсу.
Додаткові роботи під час ремонту турбокомпресора: що може зробити сервіс із власним парком обладнання
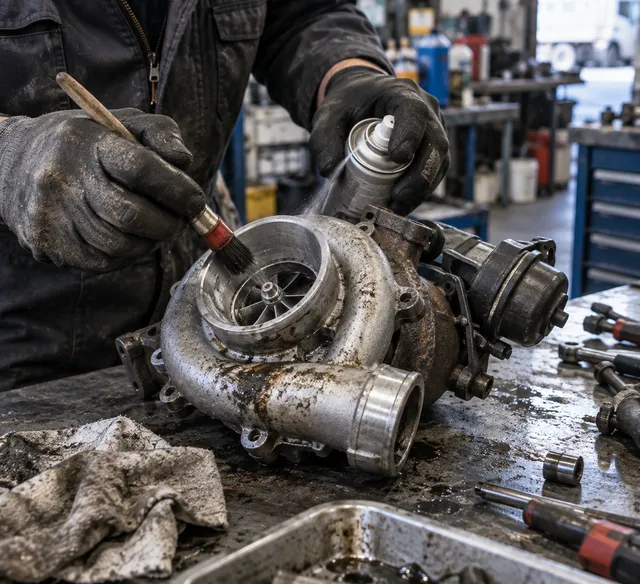
Більшість сервісів з ремонту турбін працюють за однією логікою: розібрати, очистити, встановити нові деталі з ремонтного комплекту або новий картридж, зібрати. Це правильний і якісний ремонт - але лише якщо деталі можна замінити стандартними компонентами. Коли щось виходить за рамки стандарту - зламана шпилька, зношений корпус, вал із задирами, нестандартна равлика - більшість сервісів зупиняються і кажуть «не беремося» або «тільки заміна».
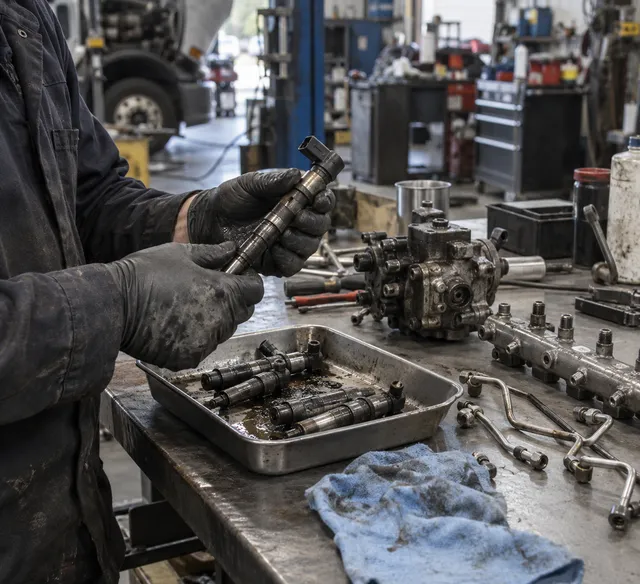
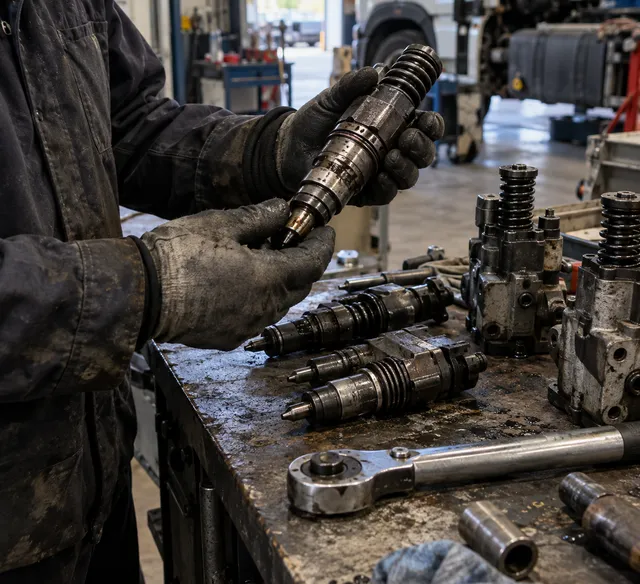
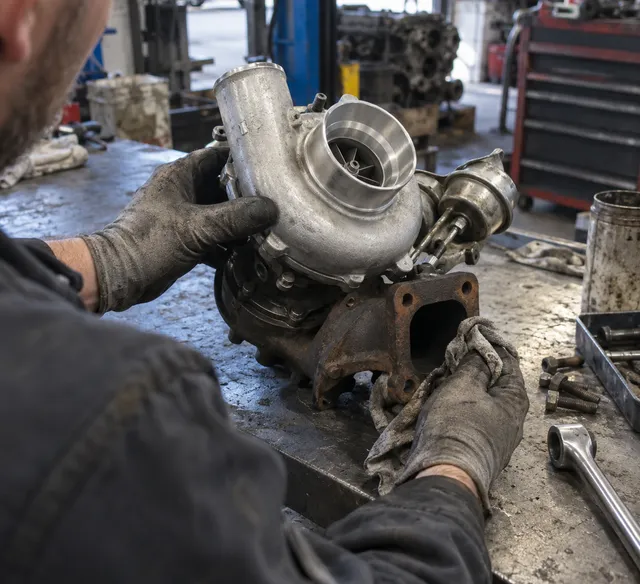
Centr Turbin оснащений власним парком верстатів, що включає токарні, свердлильні та шліфувальні верстати. Це означає, що ми здатні виконувати механічну обробку деталей турбокомпресора з точністю, необхідною для роботи агрегату на 150 000–200 000 об/хв. І це кардинально розширює спектр ситуацій, в яких ми можемо зберегти оригінальні деталі замість їх заміни.
Токарні роботи під час ремонту турбокомпресора
Токарний верстат у турбосервісі - це інструмент високої точності, а не «гаражного майстра». Допуски при обробці деталей турбіни вимірюються в мікрометрах: вал ротора шліфується з точністю 0,001 мм, посадкові гнізда розточуються з допуском 0,005–0,010 мм. Похибка в кілька мікрометрів на валу, що обертається зі швидкістю 200 000 об/хв, - це дисбаланс, який руйнує підшипники за кілька тисяч кілометрів.
Шліфування вала ротора до ремонтного розміру застосовується, коли шийки вала мають задирки або зношення в межах, що допускають відновлення. Після шліфування діаметр шийки зменшується на кілька сотих міліметра, під новий розмір підбираються підшипники ковзання. Це дозволяє зберегти оригінальний ротор замість заміни картриджа в зборі.
Розточування корпусу картриджа до ремонтного розміру застосовується під час обробки посадкових гнізд підшипників. Ця операція відновлює точну геометрію посадкових місць і дозволяє використовувати ремкомплект із підшипниками збільшеного зовнішнього діаметра. Альтернативний варіант - заміна картриджа в зборі - обходиться дорожче.
Розточування спіралі компресора (холодної частини) до ремонтного розміру застосовується за наявності подряпин на внутрішній поверхні спіралі, що виникли внаслідок контакту з робочим колесом. Задирки створюють шорсткість, яка порушує аеродинаміку потоку повітря і знижує ефективність наддуву. Після розточування геометрія відновлюється, при необхідності підбирається крильчатка відповідного розміру.
Виготовлення нестандартних підшипників і втулок на замовлення - це окрема спеціалізація, яка є затребуваною під час роботи з рідкісними або старими турбокомпресорами, для яких стандартні ремкомплекти не випускаються або є важкодоступними. Ми виготовляємо підшипники ковзання з бронзи за кресленням або за зразком.
Слюсарні роботи під час ремонту турбокомпресора
Слюсарні роботи під час ремонту турбіни - це точкові втручання, які вирішують конкретні проблеми з кріпильними елементами та різьбовими з'єднаннями.
Висвердлювання зламаних шпильок - найпоширеніша слюсарна операція. Шпильки кріплення спіральних камер та кріплення турбіни до випускного колектора працюють за високих температур і нерідко прикипають. При спробі демонтажу вони ламаються врівень з корпусом. Висвердлювання виконується на свердлильному верстаті з точним центруванням по уламку, що виключає пошкодження різьбового отвору в корпусі.
Калібрування та відновлення різьбових отворів виконується за допомогою різьбонарізних інструментів відповідного розміру після вилучення уламка шпильки або у разі виявлення деформованої різьби в корпусі. У разі значного пошкодження різьби встановлюється різьбова вставка (хелісерт) - це відновлює повну міцність з'єднання.
Виправлення та усунення деформації фланцевих поверхонь корпусу застосовується у разі виявлення викривлення площин прилягання спіральних камер до картриджа. Порушення площинності фланців призводить до негерметичності з'єднань і витоків масла навіть за умови справних прокладок. Шліфування або проточка фланців відновлює геометрію та забезпечує герметичність збірки.
Ремонт корпусів турбіни - гарячої та холодної частин
Корпус гарячої частини (турбінна раковина) виготовляється з жароміцного чавуну або нержавіючої сталі. Він працює в прямому контакті з вихлопними газами при температурах 600–900 °C. Типові пошкодження: тріщини в зоні кріплення до випускного колектора, прогори стінок при перегріванні, задирки внутрішньої поверхні від контакту з турбінним колесом.
Ремонт тріщин у чавунних корпусах виконується методом холодного зварювання спеціальними сумішами або аргонодуговим зварюванням з попереднім і подальшим відпуском. Після ремонту корпус перевіряється на герметичність. Тріщини, що проходять крізь стінку в зону газового тракту, вимагають особливого підходу - ми оцінюємо доцільність ремонту в кожному конкретному випадку.
Корпус холодної частини (компресорна спіраль) виготовляється з алюмінієвого сплаву. Типові пошкодження: задирки внутрішньої поверхні від контакту з крильчаткою при нестачі масла або після гідроудару. Розточування равлика під ремонтний розмір на токарному верстаті відновлює необхідні зазори між крильчаткою і корпусом, що забезпечують нормальну аеродинаміку і відсутність контакту.
Коли додаткові роботи виправдані, а коли - ні
Ми не проводимо механічну обробку деталей заради самої операції. Кожного разу рішення приймається на основі порівняння вартості відновлення та вартості заміни. Якщо розточування корпусу та виготовлення нестандартних підшипників обходяться дорожче, ніж новий картридж - ми скажемо про це прямо і запропонуємо більш економічний варіант. Якщо відновлення доцільне - виконаємо його з повною гарантією на результат.
Наявність власного парку верстатів - це не привід «накручувати» ціни на послуги. Це можливість запропонувати клієнту кілька варіантів там, де інші бачать лише один.
Статті, які вас зацікавлять